La supply chain concerne la logistique et les opération de façon étendue, intégrant les fournisseurs, l’entreprise et les clients. C’est le pilotage des flux entre tous ces acteurs.

Pourquoi les approvisionnements sont-ils toujours en retard ?

La rupture d’approvisionnement

La rupture d’approvisionnement, retards, pratiques internes, fournisseur, les outils à mettre en place pour les éviter

Il suffit d’une matière première ou d’un composant manquant pour que la production soit arrêtée avant la fin d’OF.

  • La faute à pas de chance ?
  • Pourquoi les approvisionnements sont-ils toujours en retard ?

Allons voir dans nos pratiques

La cause interne du manque d’une matière première

  • Le stock informatique ne correspond jamais au stock du magasin à cause des consommations ou des sorties non déclarées
  • Les commandes sont toujours passées en urgence sans respecter le délai de fabrication ou l’AR du fournisseur

Et dans les pratiques de nos fournisseurs

  • Les AR de commandes sont renvoyés sans confirmer de date de mise à disposition
  • Les appels de livraison ne sont plus pris en compte, les quantités livrées ne correspondent pas aux commande ou aux confirmations.

Les bons outils

Ce qu’apporte le consultant

  • Mettre en place les bonnes règles de pilotage des fournisseur
  • Mettre en place des outils simples de gestion … même sans informatique …
  • Avez-vous déjà mis en œuvre le classeur 31 jours ?
  • Avez-vous déjà mis en place une tournée du laitier ?
  • Avez-vous déjà mis en place un Kanban ?

Pourquoi le planning d’atelier change-t-il ?

Pourquoi le planning d’atelier change-t-il toujours en dernière minute ?

Le planning d’atelier change en permanence alors que toutes les semaines l’usine réalise les mêmes productions.

Le planning est remis en cause par

  • La disponibilité des composants
  • La disponibilité du personnel
  • Les préparations non réalisées
  • La panne
  • Les outillages non disponibles …

Une multitude de bonnes raisons pour que ce qui était prévu ne se réalise pas. Cette situation est due à de multiples phénomènes.

Quel serait le le planning de production de l’entreprise LEAN ?

L’entreprise LEAN rend le changement de planning non pénalisant

La question devrait plutôt être « comment faire pour que les changements de dernière minute ne soient pas pénalisants ? », voire « comment faire pour que la réactivité devienne l’atout de l’entreprise ? »

Ce qu’apporte le consultant : La réponse est dans l’agilité, pas dans la rigidité, dans l’entreprise LEAN

  • Etablir un schéma directeur qui équilibre les capacités
  • Mettre en place les processus de gestion de flux cohérents dans toute la supply-chain
  • Rendre cohérents les outils de pilotage de l’atelier et des services supports : prévisions plannings …
  • Fiabiliser les process plutôt que subir les pannes
  • Mettre en place des méthodes de changements rapides de production
  • Etablir le dialogue et corriger les dysfonctionnements entre production et les services supports …

Alors quel serait le le planning de production de l’entreprise LEAN ?

L’image de l’entreprise LEAN devrait ressembler à celle du sportif : la traduction en entreprise SVELTE, athlétique, serait mieux appropriée.

Pensez à prendre rendez-vous avec Danielle et Jérôme via la page de contact

Pourquoi certains clients s’en vont ils sans prévenir ?

Pourquoi certains clients s’en vont ils ?

Brusquement, subitement, un « grand compte » s’en va. Mais pourquoi est-ce que ce client est parti sans prévenir ?

  • Notre produit est bon, nous n’avons jamais de réclamation.
  • Le client n’a jamais rien dit !

Personne n’a vu le coup venir.

Les gestes commerciaux ne suffisent pas à fidéliser les clients. Le client attend le service en plus du produit, la relation privilégiée.

En fait, qu’est-ce que le client a perçu de mon entreprise ? Quelle connaissance le dirigeant de mon client a-t-il de mon entreprise ?

  • Uniquement ce qui lui remonte, les petits ou les gros incidents
  • L’image laissée par le transporteur
  • L’interminable musique d’accueil téléphonique lorsqu’il a eu un souci
  • La découverte du changement d’assistant commercial
  • L’absence de prise en compte des suggestions d’amélioration

Oui, certains clients s’en vont ils sans prévenir

Pour votre client le bon fournisseur est celui dont on entend pas parler !

Ce qu’apporte le consultant

  • Développer une autre relation client-fournisseur
  • Etablir une démarche de fidélisation des grands clients
  • Etablir le dialogue et corriger les dysfonctionnements entre les services en contact avec les client
  • Un processus piloté et auquel tous les acteurs de l’entreprise participent

Avant que certains clients soient partis sans prévenir

Pensez à prendre rendez-vous avec Danielle et Jérôme par le formulaire de contact

Les taux de service de l’usine sont toujours aussi bas

Pourquoi les taux de service de l’usine sont-ils toujours aussi bas ?

La productivité a progressé mais les taux de service de l’usine sont-ils toujours aussi bas !

Eh oui, qu’est-ce que l’on constate ?

  • Les machines tournent à plein régime
  • Les pointages sur les OF montrent que tous les opérateurs sont occupés à 100% et tiennent leurs ratios de productivité !

Mais en fait on a oublié le client ! Le taux de service correspond à la satisfaction en temps et en heure des besoins du client.

Qu’est-ce que l’on constate réellement ?

  • Beaucoup de stocks
  • Beaucoup d’encours
  • Des caristes débordés
  • Des chefs d’équipes qui courent après les pièces

Les ruptures d’approvisionnements internes surviennent parce que l’on s’est entêté à produire des pièces que les lignes d’assemblage n’attendaient pas. Les optimisations de tailles de lancement retardent les productions utiles. Le temps gagné par la productivité n’a pas été réinvesti pour augmenter la flexibilité et la réactivité de l’usine.

La mauvaise productivité maintient les taux de service de l’usine toujours aussi bas

Productivité sur ce que le client n’attend pas, grosses séries et prise d’avance, productivité pour réduire comptablement le cout unitaire …

Ce qu’apporte le consultant

  • L’analyse VSM, du point de vue du client, recomposer le processus de supply-chain
  • La production juste à temps
  • La coordination entre la logistique et la production, ADV…
  • Mettre en place des techniques de gestion de production
  • Actualiser les données et l’utilisation des systèmes d’information, de la GPAO…

Pensez à prendre rendez-vous avec Danielle et Jérôme sur la page de contact

Les stocks ne sont pas la réponse à tout …

C’est la rupture d’approvisionnements ! Les stocks ne sont pas la réponse à tout …

  • « Il manque encore 27 sous-ensembles HK12345 pour terminer la commande !
  • « On a relancé le fournisseur tous les jours la semaine dernière ! »
  • « On sait bien qu’il y a des variation de programme »
  • « Il n’y avait qu’à mettre un stock de sécurité de 2 semaines ! »

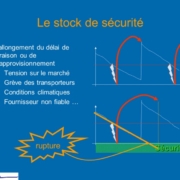
La mise en place des règles de gestion repose souvent sur des décisions arbitraires, prises en urgence ou juste après un incident. Souvent le décision de généraliser un stock de sécurité se fait en l’absence de règles de gestion. Le stock de sécurité est confondu avec d’autres paramètres et règles de gestion, notamment la mise en place de seuil de déclenchement des approvisionnements ! Mais ce n’est pas la même fonction.

Et à coup sûr, le mois suivant, la scène se produit à nouveau ! Nouvelle rupture d’approvisionnements et de nouveau très grosse colère.

Quelles explications ?

  • Chacun explique que les stocks de sécurité sont en place dans le système ou dans un tableur Excel
  • Mais le gestionnaire de stock n’a pas alerté lorsque l’on a commencé à utiliser les pièces du stock de sécurité
  • Mais l’approvisionneur n’a pas déclenché de commande supplémentaire pour reconstituer le stock de sécurité.

Et … Quand la demande de livraison exceptionnelle du client est arrivée, il ne restait plus que 3 jours de stock alors que le délai normal de fabrication et de livraison du fournisseur est de 10 jours !

La mise en place du stock de sécurité s’accompagne de règles de gestion strictes

  • Pour le constituer
  • Pour l’utiliser en cas d’aléa
  • Pour le reconstituer en priorité

Le stock de sécurité est une assurance logistique, et comme une assurance, fait pour ne s’en servir qu’en cas d’incident.

Où en êtes vous avec votre ERP, GPAO, Grosse Pagaille Avec un Ordinateur ?

Pour la GPAO, mieux vaut se faire accompagner par un consultant AMOA …

Le jour où la situation se bloqua !

Un jour, en l’absence de son approvisionneur, le Responsable Logistique voulut effectuer une synthèse du plan d’approvisionnement pour les mois à venir. Ne connaissant pas bien le système GPAO de l’Entreprise, il demanda à l’informaticien de lui extraire un fichier de données qu’il pourrait traiter dans un tableau isolé. L’opération lui convint et il demanda par la suite à son Approvisionneur de faire de même tous les mois puis toutes les semaines.

Il diffusa régulièrement cette synthèse par la messagerie interne et chacun put l’utiliser et la transformer à son tour.

C’est ainsi qu’après quelques mois de diffusions ce tableau devint le seul outil de pilotage des approvisionnements de l’Entreprise. Chacun recalculait les programmes, les plannings de livraisons, des quantités faisables en fonction des stocks … jusqu’au moment ou la situation se bloqua « à la limite de la rupture de livraison client ».

Fable ou réalité ?

Tous ensemble, ils avaient oublié la fonction de la GPAO et ils ne l’avaient plus entretenue.. Ce jour là ils en payaient les conséquences.

Comment redémarrer après la crise en maitrisant ses ressources?

Maitrise de la supply chain

Pendant la crise toute la supply-chain industrielle réduit ses stocks, ses effectifs. Donneurs d’ordre et sous-traitants sont à la même enseigne. Que se passera-t-il le jour de la reprise ?

Maitriser la mise sous tension de sa Supply-Chain : comme pour le démarrage d’un train le processus va s’accélérer, subira des à-coups et chacun doit se préparer à cette situation pour ne pas être le maillon faible ! Trois points à consolider simultanément : amont, interne aval.

  • Garantir la fiabilité et la réactivité de mes fournisseurs, réactiver les contrats logistiques en intégrant des modalités de prévisions, de livraisons, de retours …
  • Recalculer, réviser les règles de gestion de production et de stocks pour garantir la juste couverture, par familles d’articles, par nature …
  •  Structurer et animer une cellule « Plan Industriel et Commercial » ou « Plan Directeur de Production » pour consolider la visibilité, anticiper les tendances et de prendre les bonnes décisions

Mise sous contrôle des moyens de production …

Maitriser et remettre sous contrôle les moyens de production : Conduirons nous notre usine comme une tondeuse à gazon aux premiers beaux jours ? On la sort du garage et on y va et … elle broute, elle fume, elle ratatouille … ce n’est pas grave on recommencera la semaine prochaine ! Trois points à consolider simultanément : recalage, formation, préventif

  • Garantir que la machine est calée sur ses points d’origine
  • Rappeler les consignes aux pilotes de lignes, leur faire relire et mettre à jour les modes opératoires et former les nouveaux avec la documentation mise à jour
  • Rattraper les quelques opérations de préventif oubliées lors de la période de plus faible activité

Lean Management

Tirer les enseignements de plusieurs mois de « régime ». Les stocks ont été apurés, dans les usines, il a fallu produire en flux réellement tendu, de façon flexible, quelquefois pièce à pièce et la plupart du temps sans stocks. Des modes de gestion et de coordination se sont mis en place pour changer plus facilement de production, gérer visuellement les flux, augmenter la flexibilité des effectifs maintenus : quels sont les points positifs de ces règles, comment les généraliser en période de reprise ?

Dans l’absolu Lean Manufacturing signifierait « production svelte » : ce n’est surtout pas « être trop maigre pour produire un effort ». C’est maintenant, avant la surchauffe qu’il faut s’entrainer, faire de la musculation et adapter les outils.

Le redémarrage fera apparaitre immédiatement les écueils et il faudra être en mesure de les traiter immédiatement.
Le Value Stream Mapping pour identifier les enjeux

Le Value Stream Mapping VSM est le moyen le plus rapide de visualiser rapidement l’ensemble de son process industriel et son pilotage, pour établir un schéma directeur industriel et prioriser l’action.

L’équipe de direction, l’encadrement, établit pas à pas le Value Stream Mapping VSM sur le terrain avec l’accompagnement du consultant JLCE,La vérité se situe dans l’atelier.

Le Value Stream Mapping VSM est une méthode puissante qui révèle en quelques heures les points bloquants par une mise à plat méthodique des flux physiques et de leur système de pilotage.

Le Value Stream Mapping VSM permet en quelques heures de déterminer par où commencer et de fixer les objectifs conformes aux enjeux.

Le schéma directeur industriel lean est établi lors d’un séminaire, à partir du VSM, au cours duquel toutes les hypothèses sont confrontées aux mêmes critères de décision. Ce travail aboutit à un consensus robuste assumé par l’ensemble de l’encadrement.

  • Implantations
  • Règles de gestion
  • Investissements
  • Organisation des équipes
  • Flux
  • Système d’information …

Comment redémarrer en maitrisant ses ressources ? Maitrise de la supply chain ; Mise sous contrôle des moyens de production …

Pendant la crise toute la supply-chain industrielle réduit ses stocks, ses effectifs. Donneurs d’ordre et sous-traitants sont à la même enseigne. Que se passera-t-il le jour de la reprise ?

Maitriser la mise sous tension de sa Supply-Chain : comme pour le démarrage d’un train le processus va s’accélérer, subira des à-coups et chacun doit se préparer à cette situation pour ne pas être le maillon faible ! Trois points à consolider simultanément : amont, interne aval.

  • Garantir la fiabilité et la réactivité de mes fournisseurs, réactiver les contrats logistiques en intégrant des modalités de prévisions, de livraisons, de retours …
  • Recalculer, réviser les règles de gestion de production et de stocks pour garantir la juste couverture, par familles d’articles, par nature …
  •  Structurer et animer une cellule « Plan Industriel et Commercial » ou « Plan Directeur de Production » pour consolider la visibilité, anticiper les tendances et de prendre les bonnes décisions

Maitriser et remettre sous contrôle les moyens de production : Conduirons nous notre usine comme une tondeuse à gazon aux premiers beaux jours ? On la sort du garage et on y va et … elle broute, elle fume, elle ratatouille … ce n’est pas grave on recommencera la semaine prochaine ! Trois points à consolider simultanément : recalage, formation, préventif

  • Garantir que la machine est calée sur ses points d’origine
  • Rappeler les consignes aux pilotes de lignes, leur faire relire et mettre à jour les modes opératoires et former les nouveaux avec la documentation mise à jour
  • Rattraper les quelques opérations de préventif oubliées lors de la période de plus faible activité

Tirer les enseignements de plusieurs mois de « régime ». Les stocks ont été apurés, dans les usines, il a fallu produire en flux réellement tendu, de façon flexible, quelquefois pièce à pièce et la plupart du temps sans stocks. Des modes de gestion et de coordination se sont mis en place pour changer plus facilement de production, gérer visuellement les flux, augmenter la flexibilité des effectifs maintenus : quels sont les points positifs de ces règles, comment les généraliser en période de reprise ?

Dans l’absolu Lean Manufacturing signifierait « production svelte » : ce n’est surtout pas « être trop maigre pour produire un effort ». C’est maintenant, avant la surchauffe qu’il faut s’entrainer, faire de la musculation et adapter les outils.

Le redémarrage fera apparaitre immédiatement les écueils et il faudra être en mesure de les traiter immédiatement

Construire le schéma directeur lean management avec le Value Stream Mapping

Un processus industriel, administratif, peut se révéler très difficile à expliquer : les flux se croisent, la gestion n’est pas visible.

Vous cherchez à optimiser, réorganiser, vous voulez donner de la cohérence à votre projet industriel.

  • Où sont les enjeux ?

  • Le changement vaut-il vraiment « le coût » ?

  • Mon projet permet-il de débloquer une situation devenue complexe ?

  • Un chantier sans enjeux n’est que gaspillage …

Value Stream Mapping VSM est le moyen le plus rapide de visualiser rapidement l’ensemble de son process industriel et son pilotage, pour établir un schéma directeur industriel et prioriser l’action. Il est plus important de travailler avec méthode que d’employer de grands moyens.

Après une série d’entretiens avec l’équipe de direction pour comprendre le business de l’entreprise, le rythme de consommation du client, les familles produit-process nous mettons en oeuvre la formation action..

Votre équipe de direction établit pas à pas le Value Stream Mapping VSM sur le terrain avec l’accompagnement du consultant JLCE.

Parce que la vérité se situe dans l’atelier, sur cette base nous construisons ensemble le schéma directeur lean management de l’entreprise.

  • Implantations

  • Règles de gestion

  • Investissements

  • Organisation des équipes

  • Flux

  • Système d’information …

Le Value Stream Mapping VSM est une méthode puissante qui vous révèle en quelques heures les points bloquants par une mise à plat méthodique des flux physiques et de leur système de pilotage. Le Value Stream Mapping VSM vous permet en quelques heures de déterminer par où commencer et de fixer les objectifs conformes aux enjeux.

Le schéma directeur industriel lean est établi lors d’un séminaire au cours duquel toutes les hypothèses sont confrontées aux mêmes critères de décision. Ce travail aboutit à un consensus robuste assumé par l’ensemble de l’encadrement