Les approvisionnements font partie de la Supply Chain. Ils concernent les relations entre l’entreprise et ses fournisseurs.

Comment réaliser un VSM Value Stream Mapping ?

Réaliser un VSM Value Stream Mapping pour une vision globale

Réaliser un VSM Value Stream Mapping avec un consultant JLCE permet de dépasser la vision « maillon » pour aller à la vision « chaine » et de cartographier un système de flux au lieu de se cantonner à représenter l’implantation physique et les contraintes de l’usine. Le VSM établit le lien entre les flux physiques et les flux d’informations. Le VSM permet non seulement de visualiser le gaspillage mais surtout son origine et les techniques pour l’éliminer. Le VSM est une démarche méthodique et standard qui sert de base aux échanges, aux choix, aux décisions.

Flux physique et flux d’informations

Le flux de matière ne s’écoule pas tout seul ! Il obéit à un système de contrôle de production, formel et informel. Chaque ilot doit savoir ce qu’il a à faire. La question essentielle est de savoir comment transmettre l’information pour que chaque ilot ne fabrique que ce dont l’îlot suivant a besoin, au moment où il en a besoin ? L’optimisation ne peut pas concerner l’un sans l’autre

Comment réaliser un Value Stream Mapping

Le matériel nécessaire pour faire un VSM ?

  • Un crayon et une feuille A3
  • Une planche
  • Un chrono
  • Des chaussures de sécurité, EPI … pour accéder partout

Faites vous-même le parcours à pied en suivant le flux de matière et le flux d’information. Identifiez d’abord la chaine de valeur dans son ensemble avant d’entrer dans les détails. Prenez le point de vue du client, de l’aval vers l’amont. Ne vous fiez qu’aux données que vous recueillez vous-même, recensez vous-même la totalité de la chaine de valeur, ne laissez pas de place aux sous-entendus et aux informations tacites. Explicitez les méthodes informelles. Méfiez-vous des faux flux tirés ! Généralement ce sont des flux qui arrivent « juste trop tard », en réponse à une « urgence », en « arrêtant tout pour laisser passer »  … !

Puis posez-vous les bonnes questions …

  • Quel sera votre cycle de production ?
  • Votre production sera-t-elle stockée ?
  • Où aurez-vous un flux continu ?
  • Où devez-vous avoir des flux tirés ?
  • Quel sera le régulateur de programme ?
  • Comment lisserez-vous la production ?
  • Quelle unité de temps utiliserez-vous ?
  • Quelles améliorations seront requises pour que la chaine de valeur soit conforme à la nouvelle configuration ?
Organiser un entrepôt logistique, un stock en usine, un atelier ?

Organiser un entrepôt logistique, un stockage en usine, un atelier est facilité par le consultant en industrie.

Gestion des emplacements, gestion des demandes internes, réapprovisionnements, constitution d’îlots, animation d’îlots, kanban visuel, constitution anticipée des expéditions, échanges de contenants, implantations, JIT JAT, différenciation finale, processus batch, processus continu, processus d’assemblage, lean production, cellules, lignes spécialisées, lignes polyvalentes, pilotage visuel, pilotage centralisé, pilotage par le poste … ?

Le choix d’organisation et sa mise en place sont le résultat d’un processus et non d’un effet de mode :

Caractériser le contexte de la demande, du marché,

  • Les produits,
  • Les caractéristiques du marché
  • La périodicité
  • Les moyens disponibles,
  • Les ressources de l’entreprise …

Identifier dans ce contexte les fonctions à remplir

  • Les caractéristiques incontournables
  • Les contraintes réglementaires, sécurité …

Dimensionner les opérations les flux et les stocks nécessaires

  • Les délais de mise à dispositions
  • Les besoins de sécurité
  • Les risques à couvrir

Adapter le modèle et mettre en cohérence 3 systèmes

  • Les flux physiques,
  • Le système de pilotage
  • Le management

Mettre en œuvre le système en accompagnant l’encadrement et les opérateurs concernés

  • Construire les solutions qui répondent aux incontournables
  • Traiter les objections et les cas particuliers
  • Mettre en place les informations de suivi et de pilotage
  • Installer les réflexes de management liés à cette nouvelle organisation
  • Formaliser les procédures et les règles de décisions là où elles sont nécessaires

Approvisionnements, stock de sécurité ?

Les approvisionnements et le stock de sécurité

Sécuriser les approvisionnements, le consultant construit les règles de stock de sécurité avec l’entreprise, dans son ERP GPAO.

Comment être sur de toujours disposer des composant et d’articles nécessaires à l’activité de mon entreprise ?

Lorsque l’on utilise 10 articles différents chaque jour et que la fiabilité d’approvisionnement de chacun est de 95%, la probabilité de n’avoir aucun manquant est de 60%.

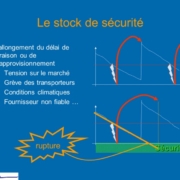
La mise en place d’un stock de sécurité répond au besoin de garantir la disponibilité de tous les composants nécessaires au moment de leur utilisation : tout est affaire de réactivité.

Réactivité infinie : pas de stock de sécurité

Imaginons que la réactivité du fournisseur soit infinie ; il est capable de répondre immédiatement à tout aléa ou toute variation de besoin : dans ce cas le stock de sécurité n’est d’aucune utilité !

  • Fournisseur disposant d’un stock de pièces et qui est situé à proximité
  • Pièces totalement standard pouvant être approvisionnées auprès de nombreux fournisseurs

Réactivité connue, aléa mesuré : stock de sécurité nécessaire

Par contre si la réactivité du fournisseur face à une variation de la demande ou face à un aléa est de 3 semaines : le stock de sécurité devient nécessaire. Dans ce cas il est nécessaire d’évaluer le risque à couvrir pendant ce délai de réactivité du fournisseur

  • Quelles peuvent être les variations de besoin ?
  • Quels ont été les aléas connus au cours des périodes précédentes ?
  • Quelle est l’erreur de prévision typique ?

La mise en place d’un stock de sécurité relève donc d’une analyse des risques industriels et logistiques et du choix stratégique d’accepter ou non certaines ruptures.

  • Quelles règles de gestion lui applique-t-on ?
  • Quel est le coût de ces stocks ?

L’utilisation des pièces du stock de sécurité est ensuite soumise à

  • L’identification du risque
  • La définition de priorités d’utilisation
  • L’autorisation du gestionnaire

Pensez à prendre rendez-vous avec Jérôme ou Danielle par le formulaire de contact

Pourquoi manque-t-il toujours un composant pour lancer la fabrication ?

Pourquoi manque-t-il toujours un composant pour lancer la fabrication ?

Combien de tableurs mes collaborateurs utilisent-ils ?

Ces deux questions n’ont rien à voir l’une avec l’autre et pourtant … Le Responsable Logistique devrait se les poser : elles sont révélatrices de la situation délicate de son Entreprise. Les outils de gestion de la supply-chain sont trop souvent subis. Les utilisateurs recréent donc des tableaux « Excel » pour compenser leur méconnaissance des systèmes. La GPAO assure les fonctions de CALCULS :

  • Programmes clients,
  • Charge machine,
  • Effectifs,
  • Ordres de fabrication,
  • Approvisionnements,
  • Expéditions …

La qualité des informations fournies par la GPAO dépend directement des paramétrages définis dans les fiches articles, les gammes, les nomenclatures.

Le « composant manquant » révèle souvent un paramétrage incomplet d’un « délai d’approvisionnement » ou d’un « coefficient d’utilisation » de la nomenclature. Les « ordres positionnés n’importe comment » mettent en évidence les incohérences entre l’organisation de l’atelier et la gamme de fabrication paramétrée dans la GPAO. La GPAO assure la SYNTHESE et le PARTAGE : C’est un outil qui permet à tous de disposer de la même information au même instant. Les déclarations de fabrication correspondent aux ordres donnés, les valorisations de stocks correspondent aux temps enregistrés …

La GPAO est la machine de production de la Logistique. Elle doit donc faire l’objet d’une maintenance préventive et être exploitée par des utilisateurs formés.

Les approvisionnements sont-ils en retard ? rupture d’approvisionnement ?

La rupture, le retard d’approvisionnement

La rupture d’approvisionnement, retards, pratiques internes, fournisseur, les outils à mettre en place pour les éviter.

Car il suffit d’une matière première ou d’un composant manquant pour que la production soit arrêtée avant la fin d’OF.

  • La faute à pas de chance ?
  • Pourquoi les approvisionnements sont-ils toujours en retard ?

Allons voir dans nos pratiques

La cause interne du manque d’une matière première, le retard, la rupture d’approvisionnement ont souvent une origine interne.

  • Le stock informatique ne correspond jamais au stock du magasin à cause des consommations ou des sorties non déclarées
  • Les commandes sont toujours passées en urgence sans respecter le délai de fabrication ou l’AR du fournisseur

Mais aussi dans les pratiques de nos fournisseurs

  • Les AR de commandes sont renvoyés sans confirmer de date de mise à disposition
  • Les appels de livraison ne sont plus pris en compte, les quantités livrées ne correspondent pas aux commande ou aux confirmations.

Les bons outils

Ce qu’apporte le consultant pour éviter le retard, la rupture d’approvisionnement

  • Mettre en place les bonnes règles de pilotage des fournisseur
  • Mettre en place des outils simples de gestion … même sans informatique …
  • Avez-vous déjà mis en œuvre le classeur 31 jours ?
  • Avez-vous déjà mis en place une tournée du laitier ?
  • Avez-vous déjà mis en place un Kanban ?

Pensez à prendre rendez-vous avec Jérôme u Danielle par le formulaire de contact

Pourquoi certains clients s’en vont ils sans prévenir ?

Pourquoi certains clients s’en vont ils ?

Brusquement, subitement, un « grand compte » s’en va. Mais pourquoi est-ce que ce client est parti sans prévenir ?

  • Notre produit est bon, nous n’avons jamais de réclamation.
  • Le client n’a jamais rien dit !

Personne n’a vu le coup venir.

Les gestes commerciaux ne suffisent pas à fidéliser les clients. Le client attend le service en plus du produit, la relation privilégiée.

En fait, qu’est-ce que le client a perçu de mon entreprise ? Quelle connaissance le dirigeant de mon client a-t-il de mon entreprise ?

  • Uniquement ce qui lui remonte, les petits ou les gros incidents
  • L’image laissée par le transporteur
  • L’interminable musique d’accueil téléphonique lorsqu’il a eu un souci
  • La découverte du changement d’assistant commercial
  • L’absence de prise en compte des suggestions d’amélioration

Oui, certains clients s’en vont ils sans prévenir

Pour votre client le bon fournisseur est celui dont on entend pas parler !

Ce qu’apporte le consultant

  • Développer une autre relation client-fournisseur
  • Etablir une démarche de fidélisation des grands clients
  • Etablir le dialogue et corriger les dysfonctionnements entre les services en contact avec les client
  • Un processus piloté et auquel tous les acteurs de l’entreprise participent

Avant que certains clients soient partis sans prévenir

Pensez à prendre rendez-vous avec Danielle et Jérôme par le formulaire de contact

Les stocks en réponse à tous les problèmes

Les stocks ne sont pas la réponse à tous les problèmes

C’est la rupture d’approvisionnements ! Les stocks ne sont pas la réponse à tout …

  • « Il manque encore 27 sous-ensembles HK12345 pour terminer la commande !
  • « On a relancé le fournisseur tous les jours la semaine dernière ! »
  • « On sait bien qu’il y a des variation de programme »
  • « Il n’y avait qu’à mettre un stock de sécurité de 2 semaines ! »

Les règles de gestion de stocks sont construites

La mise en place des règles de gestion repose souvent sur des décisions arbitraires, prises en urgence ou juste après un incident.

Souvent le décision de généraliser un stock de sécurité se fait en l’absence de règles de gestion.

Le stock de sécurité n’est pas un seuil de déclenchement

Le stock de sécurité est confondu avec d’autres paramètres et règles de gestion, notamment la mise en place de seuil de déclenchement des approvisionnements !

Mais ce n’est pas la même fonction.

Et à coup sûr, le mois suivant, la scène se produit à nouveau ! Nouvelle rupture d’approvisionnements et de nouveau très grosse colère.

Quelles explications ?

  • Chacun explique que les stocks de sécurité sont en place dans le système ou dans un tableur Excel
  • Mais le gestionnaire de stock n’a pas alerté lorsque l’on a commencé à utiliser les pièces du stock de sécurité
  • Mais l’approvisionneur n’a pas déclenché de commande supplémentaire pour reconstituer le stock de sécurité.

Et … Quand la demande de livraison exceptionnelle du client est arrivée, il ne restait plus que 3 jours de stock alors que le délai normal de fabrication et de livraison du fournisseur est de 10 jours !

La mise en place du stock de sécurité s’accompagne de règles de gestion strictes

  • Pour le constituer
  • Pour l’utiliser en cas d’aléa
  • Pour le reconstituer en priorité

Le stock de sécurité est une assurance logistique, et comme une assurance, fait pour ne s’en servir qu’en cas d’incident.


Pensez à prendre rendez-vous avec Jérôme ou Danielle via le formulaire de contact

Etre plus lean en période de crise

Qui vous demande d’être plus lean

Le donneur d’ordre prit sa position et déclara à ses sous-traitants :

« Une cure d’amaigrissement pendant la crise vous sera salutaire. »

« Maintenez vos stocks au plus bas, vos ressources humaines au plus juste »

« Vous savez bien qu’en Logistique, Supply-Chain Management, il suffit de compenser le niveau de stock au plus bas par l’augmentation de la réactivité sur chacune des productions. »

« Pendant cette période de faible activité, vous avez d’ailleurs eu tout le temps de structurer votre maintenance préventive et de fiabiliser vos moyens de production. »

Soyez plus lean sans attendre qu’on vous force

Portez un regard objectif sur votre gestion des flux de matières et financiers. Plus le flux est rapide, plus il vous fait économiser des frais financiers.

En maitrisant vos flux et stocks vous éviterez la surchauffe et vous ne vous retrouverez pas dans la position du fournisseur qui provoque la première rupture auprès de son client !

La bonne réputation de vos produits ne suffit pas par rapport à un concurrent qui, lui, a anticipé un nouveau mode de fonctionnement plus réactif et plus agile.

Puisque cela vous fait faire des économies, choisissez ensuite avec qui vous allez les partager ! Le personnel, l’actionnaire le client ?


Pensez à prendre rendez-vous avec Danielle et Jérôme par le formulaire de contact


Maitriser ses ressources supply chain et ses moyens de production

Maitriser ses ressources et la supply chain

Pendant la crise toute la supply-chain industrielle réduit ses stocks, ses effectifs. Donneurs d’ordre et sous-traitants sont à la même enseigne. Que se passera-t-il le jour de la reprise ?

Maitriser la mise sous tension de sa Supply-Chain : comme pour le démarrage d’un train le processus va s’accélérer, subira des à-coups et chacun doit se préparer à cette situation pour ne pas être le maillon faible ! Trois points à consolider simultanément : amont, interne aval.

  • Garantir la fiabilité et la réactivité de mes fournisseurs, réactiver les contrats logistiques en intégrant des modalités de prévisions, de livraisons, de retours …
  • Recalculer, réviser les règles de gestion de production et de stocks pour garantir la juste couverture, par familles d’articles, par nature …
  •  Structurer et animer une cellule « Plan Industriel et Commercial » ou « Plan Directeur de Production » pour consolider la visibilité, anticiper les tendances et de prendre les bonnes décisions

Mettre sous contrôle ses moyens de production

Maitriser et remettre sous contrôle les moyens de production : Conduirons nous notre usine comme une tondeuse à gazon aux premiers beaux jours ? On la sort du garage et on y va et … elle broute, elle fume, elle ratatouille … ce n’est pas grave on recommencera la semaine prochaine ! Trois points à consolider simultanément : recalage, formation, préventif

  • Garantir que la machine est calée sur ses points d’origine
  • Rappeler les consignes aux pilotes de lignes, leur faire relire et mettre à jour les modes opératoires et former les nouveaux avec la documentation mise à jour
  • Rattraper les quelques opérations de préventif oubliées lors de la période de plus faible activité

Tirer les enseignements de plusieurs mois de « régime ». Les stocks ont été apurés, dans les usines, il a fallu produire en flux réellement tendu, de façon flexible, quelquefois pièce à pièce et la plupart du temps sans stocks. Des modes de gestion et de coordination se sont mis en place pour changer plus facilement de production, gérer visuellement les flux, augmenter la flexibilité des effectifs maintenus : quels sont les points positifs de ces règles, comment les généraliser en période de reprise ?

Dans l’absolu Lean Manufacturing signifierait « production svelte » : ce n’est surtout pas « être trop maigre pour produire un effort ». C’est maintenant, avant la surchauffe qu’il faut s’entrainer, faire de la musculation et adapter les outils.

Le redémarrage fera apparaitre immédiatement les écueils et il faudra être en mesure de les traiter immédiatement