JLCE consultant explique les démarches d’amélioration continue dans les entreprises. Les méthodes de travail, les outils déployés, sont adaptés à chaque nouvelle situation. vous pouvez réagir aux chroniques éditoriales.

Plans d’expériences statistiques Taguchi

Les plans d’expériences statistiques de Taguchi pour gagner du temps de mise au point

Un plans d’expériences statistiques permet de trouver rapidement des réglages optimums pour maîtriser un processus.

Pour connaître le processus, il suffirait de faire toutes les expériences, dans toutes les configurations possibles !

C’est généralement ce que l’on tente de faire mais on ne va jamais au bout à cause des délais, du coût … on n’analyse jamais les résultats par manque d’outils, de méthode …

Et c’est finalement pour cela qu’on abandonne toute démarche expérimentale au profit d’une mise au point empirique !

Taguchi : des notions statistiques

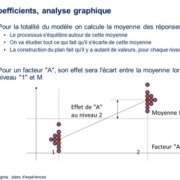
Les plans d’expériences Taguchi reposent sur des notions statistiques simples : Une multitude de facteurs produit des effets « normaux ».

Si un facteur est influent, lorsqu’il varie, il produit des effets « anormaux ».

En termes statistiques : vérifier des hypothèses dans le cas d’analyses de variance.

On va créer un modèle du processus qui peut s’écrire sous la forme d’une combinaison des facteurs influents. Y=M+A+B+C+AB+AC

Interpréter un plan d’expériences Taguchi

Il convient ensuite d’interpréter le modèle construit.

  • Interpréter le sens physique avant le sens statistique de l’expérience.
  • Étudier le sens physique du modèle.
  • Sélectionner les niveaux de réglage optimums.

La statistique ne permet que de valider la robustesse du modèle.

Dans la plage de variation choisie, le modèle est linéaire.

La détermination d’un optimum revient à résoudre un système d’équations du premier degré.

La construction d’un essai de validation permet de valider que la réponse réelle correspond à la réponse théorique .


Pensez à prendre rendez-vous avec Jérôme et Danielle par le formulaire de contact
KAIZEN : Changer en mieux avec JLCE

la traduction littérale de KAIZEN est « Changer en mieux »

L’approche : l’amélioration continue, au plus près du terrain, symbolisée par une roue qui déroule 4 phases PDCA

La méthode de de référence : PDCA

  • Plan : Planifier
  • Do : Mettre en œuvre
  • Control : Mesurer les résultats obtenus
  • Act : Décider de nouvelles améliorations

Les enjeux : l’élimination des gaspillages

  • Le temps passé à « ne pas produire » parce que l’installation est en panne ou en cours de réglage,
  • Le temps passé à « ne pas produire à la cadence prévue » parce que l’installation est soumise à des micro arrêts…
  • Le temps passé à « produire des pièces non conformes », défauts, des rebuts, des retouches

La mise en œuvre : le bon sens du terrain. KAIZEN apporte des guides, méthodes d’analyse afin que les groupes de travail construisent les solutions sur le terrain.

Le terrain fertile

Cependant, l’amélioration continue a besoin d’un terrain fertile et d’un engrais puissant.

Le chef de projet doit réunir les réelles conditions de réussite d’une démarche de progrès avec l’engagement de toute la hiérarchie.

Le rôle d’un consultant est d’aider les managers à mettre en place l’organisation qui lui permettra à ce type de démarche de continuer d’exister à long terme.

Le consultant se doit de rappeler les devoirs et les engagements de la hiérarchie, autant que de mettre en place la formation initiale aux outils, d’accompagner la méthode, de formaliser les comptes rendus de groupes de travail.

Développement Durable et Lean Manufacturing sont compatibles

Développement Durable et Lean Manufacturing sont-ils compatibles ?

Brundtland propose la définition initiale du Développement Durable en 1987.

Cette définition est axée prioritairement sur la préservation de l’environnement et la consommation prudente des ressources naturelles non renouvelables.

Cette définition est complétée à Rio de Janeiro en 1992 par les « trois piliers »

  • Le progrès économique
  • La justice sociale
  • La préservation de l’environnement.

Lean Manufacturing est une démarche de durabilité

Le Lean Manufacturing présenté comme une caisse à outils pourrait être un peu trop rapidement opposé au Développement Durable.

Cependant, le Lean Manufacturing est avant tout un état d’esprit dans lequel l’entreprise recherche

  • La consommation minimale,
  • La réduction des gaspillages,
  • La juste valeur ajoutée attendue par le client, l’utilisateur.

À ce titre le Lean Manufacturing répond à la définition initiale de 1987 et au 3ème point de 1992.

Le Lean Manufacturing est une démarche participative et remet les hommes au cœur du processus de progrès au sein de l’entreprise.

Pour être efficace sur le long terme et ne pas rester une action coup de poing totalement contraire à l’esprit du Lean Manufacturing, l’entreprise intègre un « contrat social » dans lequel les gains sont partagés (ergonomie, gestion du stress, participation, intéressement …). À ce titre le Lean Manufacturing répond au 2ème point de 1992.

Bien entendu, le cœur du Lean Manufacturing repose sur la réduction de tous les gaspillages dans les flux physiques et en particulier la réduction de la surproduction.

C’est une démarche de pérennité de l’entreprise et à ce titre répond au 1er point de 1992.

Lean manufacturing, six sigma, VSM

Lean manufacturing, six sigma, VSM

Lean manufacturing, théorie des contraintes, six sigma, VSM ? Quelle approche choisir ? Le consultant JLCE aide l’entreprise à identifier la démarche adaptée à sa situation.

Avant de parler de la caisse à outils de l’amélioration des performances industrielles et logistiques, nous devons tout d’abord changer d’état d’esprit.

La performance industrielle n’est pas le résultat de recettes appliquées systématiquement. Elle repose sur la mise en cohérence de l’outil industriel, du système de pilotage, de l’organisation avec son marché.

Donc, philosophie, démarche … il ne faut pas sauter les étapes.

Comment le consultant JLCE vous accompagne

Alors prenons une vue d’hélicoptère :

  • Comment représenter en un seul modèle les grandes familles de produits-process de mon entreprise ?
  • Commencer par établir un VSM Value Stream Mapping.
  • Quelles sont les dimensions représentatives de l’activité de mon entreprise ?
  • Takt time ; Lead time ; Standard time
  • Où les contraintes se situent-elles ? Sont-elles au cœur de l’activité de mon entreprise ?

C’est au cours d’un séminaire très opérationnel que l’on peut mettre à plat l’ensemble de ces éléments, parce qu’ils doivent être partagés et construits par toute l’équipe de Direction. Ensuite seulement l’usine peut ouvrir la caisse à outils et choisir l’approche de l’amélioration la plus adaptée.

Pensez à prendre rendez-vous avec Jérôme ou Danielle par le formulaire de contact
Etre encore plus lean

L’opportunité de repenser son schéma directeur industriel et sa supply chain

Jusqu’où être lean

En période de crise, de baisse d’activité de ses clients, chaque entreprise constate des situations très disparates

  • Stocks réduits : « on manque de composants pour produire » ou Stocks trop importants : « il fallait bien occuper le personnel »
  • Manque de personnel formé : « ce sont les meilleurs qui s’en vont » ou trop de personnel …

… et un comble lors de la reprise, le donneur d’ordre reprit sa position et déclara à ses sous-traitants : « Cette cure d’amaigrissement pendant la crise vous a été  salutaire. Maintenez vos stocks au plus bas, vos ressources humaines au plus juste, cela vous permet d’économiser des frais financiers. »

Et il s’empressa de rajouter : « D’ailleurs puisque cela vous fait faire des économies nous voulons bien en profiter nous aussi par une remise tarifaire forfaitaire de … ! »

Il conseilla aussi : « Vous savez bien qu’en Logistique, Supply-Chain Management, il suffit de compenser le niveau de stock au plus bas par l’augmentation de la réactivité sur chacune des productions. »

Profitons des crises pour nous préparer à la reprise !

Et il compléta : « Pendant cette période de faible activité, vous avez d’ailleurs eu tout le temps de structurer votre maintenance préventive et de fiabiliser vos moyens de production. »

Les crises sont des opportunités pour repenser son schéma directeur industriel et sa supply chain.

Le fournisseur arriva très vite à la surchauffe et se retrouva dans la position de celui qui provoqua la première rupture ! Malgré la bonne réputation de ses produits il fut écarté au profit d’un concurrent qui, lui, avait anticipé ce nouveau mode de fonctionnement.