Organiser un entrepôt logistique, un stock en usine, un atelier ?

Organiser un entrepôt logistique, un stockage en usine, un atelier est facilité par le consultant en industrie.

Gestion des emplacements, gestion des demandes internes, réapprovisionnements, constitution d’îlots, animation d’îlots, kanban visuel, constitution anticipée des expéditions, échanges de contenants, implantations, JIT JAT, différenciation finale, processus batch, processus continu, processus d’assemblage, lean production, cellules, lignes spécialisées, lignes polyvalentes, pilotage visuel, pilotage centralisé, pilotage par le poste … ?

Le choix d’organisation et sa mise en place sont le résultat d’un processus et non d’un effet de mode :

Caractériser le contexte de la demande, du marché,

  • Les produits,
  • Les caractéristiques du marché
  • La périodicité
  • Les moyens disponibles,
  • Les ressources de l’entreprise …

Identifier dans ce contexte les fonctions à remplir

  • Les caractéristiques incontournables
  • Les contraintes réglementaires, sécurité …

Dimensionner les opérations les flux et les stocks nécessaires

  • Les délais de mise à dispositions
  • Les besoins de sécurité
  • Les risques à couvrir

Adapter le modèle et mettre en cohérence 3 systèmes

  • Les flux physiques,
  • Le système de pilotage
  • Le management

Mettre en œuvre le système en accompagnant l’encadrement et les opérateurs concernés

  • Construire les solutions qui répondent aux incontournables
  • Traiter les objections et les cas particuliers
  • Mettre en place les informations de suivi et de pilotage
  • Installer les réflexes de management liés à cette nouvelle organisation
  • Formaliser les procédures et les règles de décisions là où elles sont nécessaires
Approvisionnements, stock de sécurité ?

Sécuriser les approvisionnements, le consultant construit les règles de stock de sécurité avec l’entreprise, dans son ERP GPAO.

Comment être sur de toujours disposer des composant et d’articles nécessaires à l’activité de mon entreprise ?

Lorsque l’on utilise 10 articles différents chaque jour et que la fiabilité d’approvisionnement de chacun est de 95%, la probabilité de n’avoir aucun manquant est de 60%. La mise en place d’un stock de sécurité répond au besoin de garantir la disponibilité de tous les composants nécessaires au moment de leur utilisation : tout est affaire de réactivité.. Imaginons que la réactivité du fournisseur soit infinie ; il est capable de répondre immédiatement à tout aléa ou toute variation de besoin : dans ce cas le stock de sécurité n’est d’aucune utilité !

  • Fournisseur disposant d’un stock de pièces et qui est situé à proximité
  • Pièces totalement standard pouvant être approvisionnées auprès de nombreux fournisseurs

Par contre si la réactivité du fournisseur face à une variation de la demande ou face à un aléa est de 3 semaines : le stock de sécurité devient nécessaire. Dans ce cas il est nécessaire d’évaluer le risque à couvrir pendant ce délai de réactivité du fournisseur

  • Quelles peuvent être les variations de besoin ?
  • Quels ont été les aléas connus au cours des périodes précédentes ?
  • Quelle est l’erreur de prévision typique ?

La mise en place d’un stock de sécurité relève donc d’une analyse des risques industriels et logistiques et du choix stratégique d’accepter ou non certaines ruptures.

  • Quelles règles de gestion lui applique-t-on ?
  • Quel est le coût de ces stocks ?

L’utilisation des pièces du stock de sécurité est ensuite soumise à

  • L’identification du risque
  • La définition de priorités d’utilisation
  • L’autorisation du gestionnaire

Pourquoi manque-t-il toujours un composant pour lancer la fabrication ?

Pourquoi manque-t-il toujours un composant pour lancer la fabrication ?

Combien de tableurs mes collaborateurs utilisent-ils ?

Ces deux questions n’ont rien à voir l’une avec l’autre et pourtant … Le Responsable Logistique devrait se les poser : elles sont révélatrices de la situation délicate de son Entreprise. Les outils de gestion de la supply-chain sont trop souvent subis. Les utilisateurs recréent donc des tableaux « Excel » pour compenser leur méconnaissance des systèmes. La GPAO assure les fonctions de CALCULS :

  • Programmes clients,
  • Charge machine,
  • Effectifs,
  • Ordres de fabrication,
  • Approvisionnements,
  • Expéditions …

La qualité des informations fournies par la GPAO dépend directement des paramétrages définis dans les fiches articles, les gammes, les nomenclatures.

Le « composant manquant » révèle souvent un paramétrage incomplet d’un « délai d’approvisionnement » ou d’un « coefficient d’utilisation » de la nomenclature. Les « ordres positionnés n’importe comment » mettent en évidence les incohérences entre l’organisation de l’atelier et la gamme de fabrication paramétrée dans la GPAO. La GPAO assure la SYNTHESE et le PARTAGE : C’est un outil qui permet à tous de disposer de la même information au même instant. Les déclarations de fabrication correspondent aux ordres donnés, les valorisations de stocks correspondent aux temps enregistrés …

La GPAO est la machine de production de la Logistique. Elle doit donc faire l’objet d’une maintenance préventive et être exploitée par des utilisateurs formés.

Pourquoi le planning d’atelier change-t-il ?

Pourquoi le planning d’atelier change-t-il toujours en dernière minute ?

Le planning d’atelier change en permanence alors que toutes les semaines l’usine réalise les mêmes productions.

Le planning est remis en cause par

  • La disponibilité des composants
  • La disponibilité du personnel
  • Les préparations non réalisées
  • La panne
  • Les outillages non disponibles …

Une multitude de bonnes raisons pour que ce qui était prévu ne se réalise pas. Cette situation est due à de multiples phénomènes.

Quel serait le le planning de production de l’entreprise LEAN ?

L’entreprise LEAN rend le changement de planning non pénalisant

La question devrait plutôt être « comment faire pour que les changements de dernière minute ne soient pas pénalisants ? », voire « comment faire pour que la réactivité devienne l’atout de l’entreprise ? »

Ce qu’apporte le consultant : La réponse est dans l’agilité, pas dans la rigidité, dans l’entreprise LEAN

  • Etablir un schéma directeur qui équilibre les capacités
  • Mettre en place les processus de gestion de flux cohérents dans toute la supply-chain
  • Rendre cohérents les outils de pilotage de l’atelier et des services supports : prévisions plannings …
  • Fiabiliser les process plutôt que subir les pannes
  • Mettre en place des méthodes de changements rapides de production
  • Etablir le dialogue et corriger les dysfonctionnements entre production et les services supports …

Alors quel serait le le planning de production de l’entreprise LEAN ?

L’image de l’entreprise LEAN devrait ressembler à celle du sportif : la traduction en entreprise SVELTE, athlétique, serait mieux appropriée.

Pensez à prendre rendez-vous avec Danielle et Jérôme via la page de contact

Les taux de service de l’usine sont toujours aussi bas

Pourquoi les taux de service de l’usine sont-ils toujours aussi bas ?

La productivité a progressé mais les taux de service de l’usine sont-ils toujours aussi bas !

Eh oui, qu’est-ce que l’on constate ?

  • Les machines tournent à plein régime
  • Les pointages sur les OF montrent que tous les opérateurs sont occupés à 100% et tiennent leurs ratios de productivité !

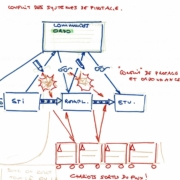
Mais en fait on a oublié le client ! Le taux de service correspond à la satisfaction en temps et en heure des besoins du client.

Qu’est-ce que l’on constate réellement ?

  • Beaucoup de stocks
  • Beaucoup d’encours
  • Des caristes débordés
  • Des chefs d’équipes qui courent après les pièces

Les ruptures d’approvisionnements internes surviennent parce que l’on s’est entêté à produire des pièces que les lignes d’assemblage n’attendaient pas. Les optimisations de tailles de lancement retardent les productions utiles. Le temps gagné par la productivité n’a pas été réinvesti pour augmenter la flexibilité et la réactivité de l’usine.

La mauvaise productivité maintient les taux de service de l’usine toujours aussi bas

Productivité sur ce que le client n’attend pas, grosses séries et prise d’avance, productivité pour réduire comptablement le cout unitaire …

Ce qu’apporte le consultant

  • L’analyse VSM, du point de vue du client, recomposer le processus de supply-chain
  • La production juste à temps
  • La coordination entre la logistique et la production, ADV…
  • Mettre en place des techniques de gestion de production
  • Actualiser les données et l’utilisation des systèmes d’information, de la GPAO…

Pensez à prendre rendez-vous avec Danielle et Jérôme sur la page de contact

Etre encore plus lean

L’opportunité de repenser son schéma directeur industriel et sa supply chain

Jusqu’où être lean

En période de crise, de baisse d’activité de ses clients, chaque entreprise constate des situations très disparates

  • Stocks réduits : « on manque de composants pour produire » ou Stocks trop importants : « il fallait bien occuper le personnel »
  • Manque de personnel formé : « ce sont les meilleurs qui s’en vont » ou trop de personnel …

… et un comble lors de la reprise, le donneur d’ordre reprit sa position et déclara à ses sous-traitants : « Cette cure d’amaigrissement pendant la crise vous a été  salutaire. Maintenez vos stocks au plus bas, vos ressources humaines au plus juste, cela vous permet d’économiser des frais financiers. »

Et il s’empressa de rajouter : « D’ailleurs puisque cela vous fait faire des économies nous voulons bien en profiter nous aussi par une remise tarifaire forfaitaire de … ! »

Il conseilla aussi : « Vous savez bien qu’en Logistique, Supply-Chain Management, il suffit de compenser le niveau de stock au plus bas par l’augmentation de la réactivité sur chacune des productions. »

Profitons des crises pour nous préparer à la reprise !

Et il compléta : « Pendant cette période de faible activité, vous avez d’ailleurs eu tout le temps de structurer votre maintenance préventive et de fiabiliser vos moyens de production. »

Les crises sont des opportunités pour repenser son schéma directeur industriel et sa supply chain.

Le fournisseur arriva très vite à la surchauffe et se retrouva dans la position de celui qui provoqua la première rupture ! Malgré la bonne réputation de ses produits il fut écarté au profit d’un concurrent qui, lui, avait anticipé ce nouveau mode de fonctionnement.

Comment redémarrer après la crise en maitrisant ses ressources?

Maitrise de la supply chain

Pendant la crise toute la supply-chain industrielle réduit ses stocks, ses effectifs. Donneurs d’ordre et sous-traitants sont à la même enseigne. Que se passera-t-il le jour de la reprise ?

Maitriser la mise sous tension de sa Supply-Chain : comme pour le démarrage d’un train le processus va s’accélérer, subira des à-coups et chacun doit se préparer à cette situation pour ne pas être le maillon faible ! Trois points à consolider simultanément : amont, interne aval.

  • Garantir la fiabilité et la réactivité de mes fournisseurs, réactiver les contrats logistiques en intégrant des modalités de prévisions, de livraisons, de retours …
  • Recalculer, réviser les règles de gestion de production et de stocks pour garantir la juste couverture, par familles d’articles, par nature …
  •  Structurer et animer une cellule « Plan Industriel et Commercial » ou « Plan Directeur de Production » pour consolider la visibilité, anticiper les tendances et de prendre les bonnes décisions

Mise sous contrôle des moyens de production …

Maitriser et remettre sous contrôle les moyens de production : Conduirons nous notre usine comme une tondeuse à gazon aux premiers beaux jours ? On la sort du garage et on y va et … elle broute, elle fume, elle ratatouille … ce n’est pas grave on recommencera la semaine prochaine ! Trois points à consolider simultanément : recalage, formation, préventif

  • Garantir que la machine est calée sur ses points d’origine
  • Rappeler les consignes aux pilotes de lignes, leur faire relire et mettre à jour les modes opératoires et former les nouveaux avec la documentation mise à jour
  • Rattraper les quelques opérations de préventif oubliées lors de la période de plus faible activité

Lean Management

Tirer les enseignements de plusieurs mois de « régime ». Les stocks ont été apurés, dans les usines, il a fallu produire en flux réellement tendu, de façon flexible, quelquefois pièce à pièce et la plupart du temps sans stocks. Des modes de gestion et de coordination se sont mis en place pour changer plus facilement de production, gérer visuellement les flux, augmenter la flexibilité des effectifs maintenus : quels sont les points positifs de ces règles, comment les généraliser en période de reprise ?

Dans l’absolu Lean Manufacturing signifierait « production svelte » : ce n’est surtout pas « être trop maigre pour produire un effort ». C’est maintenant, avant la surchauffe qu’il faut s’entrainer, faire de la musculation et adapter les outils.

Le redémarrage fera apparaitre immédiatement les écueils et il faudra être en mesure de les traiter immédiatement.

Déterminer un Kanban avec JLCE consultant en industries

Peu de formules pour déterminer un Kanban

Déterminer Kanban JLCE consultant en industries c’est peu de formules, surtout du bon sens d’approvisionneur :

  • Quelle est la consommation moyenne ? 1000/jour
  • Combien de références différentes le poste fournisseur doit-il gérer ? 12
  • Combien de changements de références le poste fournisseur peut-il raisonnablement effectuer ? 6/jour
  • Quelle est l’unité de manutention la plus appropriée au poste de travail ? 100 pièces

Donc cela fait 1000/100*12/6=20 Kanban

Pour la mise en service : c’est 20 Kanban

Améliorer en continu et ajuster le kanban

Déterminer Kanban JLCE consultant en industries, c’est ajuster le kanban en fonction des progrès continus

  • Perdre 1 Kanban par semaine jusqu’à ce que cela coince
  • Mettre en place un groupe de travail pour résoudre ce qui bloque : temps de changement de série, fiabilité, logistique interne …
  • Enlever alors 1 Kanban de plus pour engager plus d’amélioration continue !

Le Value Stream Mapping pour identifier les enjeux

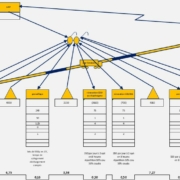
Le Value Stream Mapping VSM est le moyen le plus rapide de visualiser rapidement l’ensemble de son process industriel et son pilotage, pour établir un schéma directeur industriel et prioriser l’action.

L’équipe de direction, l’encadrement, établit pas à pas le Value Stream Mapping VSM sur le terrain avec l’accompagnement du consultant JLCE,La vérité se situe dans l’atelier.

Le Value Stream Mapping VSM est une méthode puissante qui révèle en quelques heures les points bloquants par une mise à plat méthodique des flux physiques et de leur système de pilotage.

Le Value Stream Mapping VSM permet en quelques heures de déterminer par où commencer et de fixer les objectifs conformes aux enjeux.

Le schéma directeur industriel lean est établi lors d’un séminaire, à partir du VSM, au cours duquel toutes les hypothèses sont confrontées aux mêmes critères de décision. Ce travail aboutit à un consensus robuste assumé par l’ensemble de l’encadrement.

  • Implantations
  • Règles de gestion
  • Investissements
  • Organisation des équipes
  • Flux
  • Système d’information …

Construire le schéma directeur lean management avec le Value Stream Mapping

Un processus industriel, administratif, peut se révéler très difficile à expliquer : les flux se croisent, la gestion n’est pas visible.

Vous cherchez à optimiser, réorganiser, vous voulez donner de la cohérence à votre projet industriel.

  • Où sont les enjeux ?

  • Le changement vaut-il vraiment « le coût » ?

  • Mon projet permet-il de débloquer une situation devenue complexe ?

  • Un chantier sans enjeux n’est que gaspillage …

Value Stream Mapping VSM est le moyen le plus rapide de visualiser rapidement l’ensemble de son process industriel et son pilotage, pour établir un schéma directeur industriel et prioriser l’action. Il est plus important de travailler avec méthode que d’employer de grands moyens.

Après une série d’entretiens avec l’équipe de direction pour comprendre le business de l’entreprise, le rythme de consommation du client, les familles produit-process nous mettons en oeuvre la formation action..

Votre équipe de direction établit pas à pas le Value Stream Mapping VSM sur le terrain avec l’accompagnement du consultant JLCE.

Parce que la vérité se situe dans l’atelier, sur cette base nous construisons ensemble le schéma directeur lean management de l’entreprise.

  • Implantations

  • Règles de gestion

  • Investissements

  • Organisation des équipes

  • Flux

  • Système d’information …

Le Value Stream Mapping VSM est une méthode puissante qui vous révèle en quelques heures les points bloquants par une mise à plat méthodique des flux physiques et de leur système de pilotage. Le Value Stream Mapping VSM vous permet en quelques heures de déterminer par où commencer et de fixer les objectifs conformes aux enjeux.

Le schéma directeur industriel lean est établi lors d’un séminaire au cours duquel toutes les hypothèses sont confrontées aux mêmes critères de décision. Ce travail aboutit à un consensus robuste assumé par l’ensemble de l’encadrement