La catastrophe arrive quand plus personne règle la machine !

Et la catastrophe arrive quand plus personne ne sait régler la machine ! La méthode TPM Points Rouges intègre la séquence de réglages afin que chaque opérateur maitrise les réglages et diagnostique les dérives.

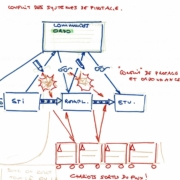
Ce monsieur très fâché avait « mis en place » la maintenance de premier niveau … la catastrophe : 30% de TRS perdus ! Oui mais … le manque de méthode partagée entre la maintenance et la production a entraîné rapidement des dérives …

« J’ai fait mettre des points contrôle par les opérateurs et ça ne change rien au TRS. De toute façon il faut que la maintenance repasse derrière ! »

Comment les dépannages sont-ils effectués ? A partir de quels repères ? Selon quelle séquence ?

« Les mécanos n’ont pas du tout apprécié qu’on leur vole leur boulot … maintenant les comptes rendus d’intervention ne sont même plus remplis ». Dans l’urgence de la panne, du redémarrage après un changement de série, toute solution pour redémarrer au plus vite était bonne. On n’a fait pas attention aux premiers signes de dégradations. On s’est « renvoyé a balle »

Progressivement les origines de l’installation se sont perdues. La dérive n’a été comprise qu’au moment de la catastrophe…
KAIZEN : Changer en mieux avec JLCE

la traduction littérale de KAIZEN est « Changer en mieux »

L’approche : l’amélioration continue, au plus près du terrain, symbolisée par une roue qui déroule 4 phases PDCA

La méthode de de référence : PDCA

  • Plan : Planifier
  • Do : Mettre en œuvre
  • Control : Mesurer les résultats obtenus
  • Act : Décider de nouvelles améliorations

Les enjeux : l’élimination des gaspillages

  • Le temps passé à « ne pas produire » parce que l’installation est en panne ou en cours de réglage,
  • Le temps passé à « ne pas produire à la cadence prévue » parce que l’installation est soumise à des micro arrêts…
  • Le temps passé à « produire des pièces non conformes », défauts, des rebuts, des retouches

La mise en œuvre : le bon sens du terrain. KAIZEN apporte des guides, méthodes d’analyse afin que les groupes de travail construisent les solutions sur le terrain.

Le terrain fertile

Cependant, l’amélioration continue a besoin d’un terrain fertile et d’un engrais puissant.

Le chef de projet doit réunir les réelles conditions de réussite d’une démarche de progrès avec l’engagement de toute la hiérarchie.

Le rôle d’un consultant est d’aider les managers à mettre en place l’organisation qui lui permettra à ce type de démarche de continuer d’exister à long terme.

Le consultant se doit de rappeler les devoirs et les engagements de la hiérarchie, autant que de mettre en place la formation initiale aux outils, d’accompagner la méthode, de formaliser les comptes rendus de groupes de travail.

Comment réaliser un VSM Value Stream Mapping ?

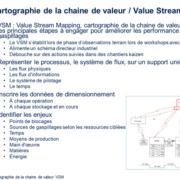
Réaliser un VSM Value Stream Mapping pour une vision globale

Réaliser un VSM Value Stream Mapping avec un consultant JLCE permet de dépasser la vision « maillon » pour aller à la vision « chaine » et de cartographier un système de flux au lieu de se cantonner à représenter l’implantation physique et les contraintes de l’usine. Le VSM établit le lien entre les flux physiques et les flux d’informations. Le VSM permet non seulement de visualiser le gaspillage mais surtout son origine et les techniques pour l’éliminer. Le VSM est une démarche méthodique et standard qui sert de base aux échanges, aux choix, aux décisions.

Flux physique et flux d’informations

Le flux de matière ne s’écoule pas tout seul ! Il obéit à un système de contrôle de production, formel et informel. Chaque ilot doit savoir ce qu’il a à faire. La question essentielle est de savoir comment transmettre l’information pour que chaque ilot ne fabrique que ce dont l’îlot suivant a besoin, au moment où il en a besoin ? L’optimisation ne peut pas concerner l’un sans l’autre

Comment réaliser un Value Stream Mapping

Le matériel nécessaire pour faire un VSM ?

  • Un crayon et une feuille A3
  • Une planche
  • Un chrono
  • Des chaussures de sécurité, EPI … pour accéder partout

Faites vous-même le parcours à pied en suivant le flux de matière et le flux d’information. Identifiez d’abord la chaine de valeur dans son ensemble avant d’entrer dans les détails. Prenez le point de vue du client, de l’aval vers l’amont. Ne vous fiez qu’aux données que vous recueillez vous-même, recensez vous-même la totalité de la chaine de valeur, ne laissez pas de place aux sous-entendus et aux informations tacites. Explicitez les méthodes informelles. Méfiez-vous des faux flux tirés ! Généralement ce sont des flux qui arrivent « juste trop tard », en réponse à une « urgence », en « arrêtant tout pour laisser passer »  … !

Puis posez-vous les bonnes questions …

  • Quel sera votre cycle de production ?
  • Votre production sera-t-elle stockée ?
  • Où aurez-vous un flux continu ?
  • Où devez-vous avoir des flux tirés ?
  • Quel sera le régulateur de programme ?
  • Comment lisserez-vous la production ?
  • Quelle unité de temps utiliserez-vous ?
  • Quelles améliorations seront requises pour que la chaine de valeur soit conforme à la nouvelle configuration ?

Pourquoi manque-t-il toujours un composant pour lancer la fabrication ?

Pourquoi manque-t-il toujours un composant pour lancer la fabrication ?

Combien de tableurs mes collaborateurs utilisent-ils ?

Ces deux questions n’ont rien à voir l’une avec l’autre et pourtant … Le Responsable Logistique devrait se les poser : elles sont révélatrices de la situation délicate de son Entreprise. Les outils de gestion de la supply-chain sont trop souvent subis. Les utilisateurs recréent donc des tableaux « Excel » pour compenser leur méconnaissance des systèmes. La GPAO assure les fonctions de CALCULS :

  • Programmes clients,
  • Charge machine,
  • Effectifs,
  • Ordres de fabrication,
  • Approvisionnements,
  • Expéditions …

La qualité des informations fournies par la GPAO dépend directement des paramétrages définis dans les fiches articles, les gammes, les nomenclatures.

Le « composant manquant » révèle souvent un paramétrage incomplet d’un « délai d’approvisionnement » ou d’un « coefficient d’utilisation » de la nomenclature. Les « ordres positionnés n’importe comment » mettent en évidence les incohérences entre l’organisation de l’atelier et la gamme de fabrication paramétrée dans la GPAO. La GPAO assure la SYNTHESE et le PARTAGE : C’est un outil qui permet à tous de disposer de la même information au même instant. Les déclarations de fabrication correspondent aux ordres donnés, les valorisations de stocks correspondent aux temps enregistrés …

La GPAO est la machine de production de la Logistique. Elle doit donc faire l’objet d’une maintenance préventive et être exploitée par des utilisateurs formés.

Les taux de service de l’usine sont toujours aussi bas

Pourquoi les taux de service de l’usine sont-ils toujours aussi bas ?

La productivité a progressé mais les taux de service de l’usine sont-ils toujours aussi bas !

Eh oui, qu’est-ce que l’on constate ?

  • Les machines tournent à plein régime
  • Les pointages sur les OF montrent que tous les opérateurs sont occupés à 100% et tiennent leurs ratios de productivité !

Mais en fait on a oublié le client ! Le taux de service correspond à la satisfaction en temps et en heure des besoins du client.

Qu’est-ce que l’on constate réellement ?

  • Beaucoup de stocks
  • Beaucoup d’encours
  • Des caristes débordés
  • Des chefs d’équipes qui courent après les pièces

Les ruptures d’approvisionnements internes surviennent parce que l’on s’est entêté à produire des pièces que les lignes d’assemblage n’attendaient pas. Les optimisations de tailles de lancement retardent les productions utiles. Le temps gagné par la productivité n’a pas été réinvesti pour augmenter la flexibilité et la réactivité de l’usine.

La mauvaise productivité maintient les taux de service de l’usine toujours aussi bas

Productivité sur ce que le client n’attend pas, grosses séries et prise d’avance, productivité pour réduire comptablement le cout unitaire …

Ce qu’apporte le consultant

  • L’analyse VSM, du point de vue du client, recomposer le processus de supply-chain
  • La production juste à temps
  • La coordination entre la logistique et la production, ADV…
  • Mettre en place des techniques de gestion de production
  • Actualiser les données et l’utilisation des systèmes d’information, de la GPAO…

Pensez à prendre rendez-vous avec Danielle et Jérôme sur la page de contact

Etre encore plus lean

L’opportunité de repenser son schéma directeur industriel et sa supply chain

Jusqu’où être lean

En période de crise, de baisse d’activité de ses clients, chaque entreprise constate des situations très disparates

  • Stocks réduits : « on manque de composants pour produire » ou Stocks trop importants : « il fallait bien occuper le personnel »
  • Manque de personnel formé : « ce sont les meilleurs qui s’en vont » ou trop de personnel …

… et un comble lors de la reprise, le donneur d’ordre reprit sa position et déclara à ses sous-traitants : « Cette cure d’amaigrissement pendant la crise vous a été  salutaire. Maintenez vos stocks au plus bas, vos ressources humaines au plus juste, cela vous permet d’économiser des frais financiers. »

Et il s’empressa de rajouter : « D’ailleurs puisque cela vous fait faire des économies nous voulons bien en profiter nous aussi par une remise tarifaire forfaitaire de … ! »

Il conseilla aussi : « Vous savez bien qu’en Logistique, Supply-Chain Management, il suffit de compenser le niveau de stock au plus bas par l’augmentation de la réactivité sur chacune des productions. »

Profitons des crises pour nous préparer à la reprise !

Et il compléta : « Pendant cette période de faible activité, vous avez d’ailleurs eu tout le temps de structurer votre maintenance préventive et de fiabiliser vos moyens de production. »

Les crises sont des opportunités pour repenser son schéma directeur industriel et sa supply chain.

Le fournisseur arriva très vite à la surchauffe et se retrouva dans la position de celui qui provoqua la première rupture ! Malgré la bonne réputation de ses produits il fut écarté au profit d’un concurrent qui, lui, avait anticipé ce nouveau mode de fonctionnement.