JLCE consultant vous propose ses chroniques et notes éditoriales sur les méthodes de travail des cabinets de conseil aux entreprises

Bonne année 2022

L’année 2022 sera ce que nous en ferons à la fois chacun de notre côté et tous ensemble.

Nous la rêvons pleine d’enthousiasme. Avec vous, révélons la meilleure version de vous-même, de votre équipe, de votre entreprise.

Nous l’espérons fructueuse. Avec vous, développons de nouveaux projets.

Nous la souhaitons responsable, respectueuse des personnes et des règles communes. Avec vous, adaptons nos méthodes de travail afin de maintenir le contact par des sessions de travail à distance quand cela est possible, et de conserver le travail en présence, notamment en atelier, lorsqu’il est requis.

Covid – JLCE entreprise responsable – Communiqué

Covid – JLCE entreprise responsable

JLCE est une entreprise responsable face au covid. Les annonces du Président de la République et du Gouvernement visent à développer le télétravail lorsque cela est possible tout en maintenant les usines au travail.

Nous avons collectivement besoin de produire en France.

JLCE anime les sessions de travail à distance avec un système de visioconférence adapté à chaque fois que cela est possible

  • Comités de pilotage
  • Sessions de présentation, relecture, correction de documents,
  • Formation « en salle » ne nécessitant pas de travail pratique en atelier
  • Echanges « limités » entre participants pouvant se dérouler en groupe restreint ou fractionné
  • Sessions limitées à 2 heures en visioconférence

JLCE maintient les interventions sur site lorsque la présence physique des personnes est requise

  • Travaux en atelier, fiabilisation et maintenance d’installation,
  • Démarrage d’une nouvelle phase de projet,
  • Travail d’échange et de créativité,
  • Sessions nécessitant plus de 2 heures de travail en continu

Dans ces cas, JLCE et l’entreprise mettent en œuvre l’ensemble des gestes barrières définis par le protocole applicable à l’entreprise.

Les Points-Rouges et la TPM

Les Points-Rouges et la TPM : une méthode JLCE

« Les Points-Rouges et la TPM est-ce grave docteur ? »

La question devrait plutôt être : « Jérôme, je n’ai pas de Points-Rouges, est-ce grave ? ». Quelques industriels m’ont en effet récemment sollicité pour démarrer des campagnes de Points-Rouges sur leur lignes.

guide tpm points rouges de consultant JLCE

guide tpm points rouges de consultant JLCE

Objectif des Points Rouges TPM

Avec quels objectif  pour la démarche Points Rouges

  • Les points rouges matérialisent la rigueur de mise en œuvre de la maitrise technique et du management dans l’entreprise
  • Ils pourraient être interprétés comme des « sens interdits », nous les avons construits comme des limites matérialisant des zones d’autonomie et de délégation maitrisée
  • Les premiers clients sont le pilote et le mainteneur qui interviennent directement sur la machine

L’audit des Points Rouges TPM

Cependant, pour être pérenne, cette démarche doit être auditée et suivie d’actions correctives

  • La maitrise doit auditer la mise en œuvre rigoureuse
  • Un incident ! A-t-on effectué un diagnostic en s’appuyant sur la séquence de réglage ?
  • Un problème récurrent ! La machine est-elle dans ses conditions d’origine ?
  • L’automaintenance a-t-elle mis en évidence des dérives ?

Le management des Points Rouges

Mais sans management la démarche restera technique dérivera vers

  • Un système rigide appartenant à un service support
  • Le message simpliste « touche pas à ça p’tit con ! »

En conclusion

En conclusion la démarche sera réussie si

  • En atelier, la démarche est tellement présente que tout nouvel entrant l’adopte naturellement
  • La dérive est rendue tellement visible qu’elle en est insupportable
  • N’importe quel visiteur, auditeur, manager peut s’apercevoir qu’un moyen de production est déréglé

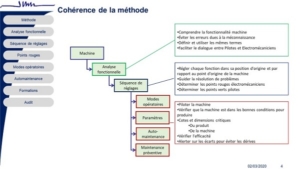
La cohérence de la méthode : des poupées russes

  • D’une vision globale à une vision détaillée
  • La même logique de structuration des documents

Pensez à prendre rendez-vous avec Jérôme par le formulaire de contact

Rendez vous au SEPEM à Angers 23-25 novembre avec JLCE consultant en industrie

Rendez vous au SEPEM à Angers 23-25 novembre avec JLCE consultant en industrie

Nous avons hâte de vous revoir au SEPEM d’Angers sur notre stand AGP-C32 pour faire plus ample connaissance et réfléchir ensemble à vos projets.

JLCE accompagne les projets industriels de ses clients, du schéma directeur à la mise en œuvre opérationnelle.

SEPEM Industries Un salon national en région c’est l’opportunité de visiter un salon d’envergure nationale aux portes de vos usines.

  • Des conférences techniques proposées gratuitement durant toute la durée des salons.
  • Des parcours thématiques solutions environnementales et usine du futur.
  • Un espace sous-traitance organisés au cœur des salons.
  • Un hall entier machine-outil / Robotique pour une veille technologique sur l’automatisation de vos process

Rencontrez JLCE au SEPEM 2021

Rencontrez JLCE au SEPEM 2021

JLCE participe régulièrement aux manifestations et salons régionaux afin de présenter les missions en cours et échanger avec les futurs clients

Nous vous proposerons des discussions et témoignages de clients dans le cadre des missions récentes.

Le Value Stream Mapping : enjeux et construction de votre schéma directeur lean management

Un processus industriel, administratif, peut se révéler très difficile à expliquer. Les flux se croisent, la gestion n’est pas visible. Le consultant VSM vous aide à identifier les enjeux et construire votre schéma directeur industriel.

Vous cherchez à optimiser, réorganiser, vous voulez donner de la cohérence à votre projet industriel.

  • Où sont les enjeux ?
  • Le changement vaut-il vraiment « le coût » ?
  • Mon projet permet-il de débloquer une situation devenue complexe ?
  • Un chantier sans enjeux n’est que gaspillage …

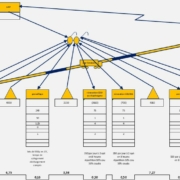
Value Stream Mapping VSM est le moyen le plus rapide de visualiser rapidement l’ensemble de son process industriel et son pilotage, pour établir un schéma directeur industriel et prioriser l’action. Il est plus important de travailler avec méthode que d’employer de grands moyens.

Après une série d’entretiens avec l’équipe de direction pour comprendre le business de l’entreprise, le rythme de consommation du client, les familles produit-process nous mettons en oeuvre la formation action..

Votre équipe de direction établit pas à pas le Value Stream Mapping VSM sur le terrain avec l’accompagnement du consultant JLCE.

Parce que la vérité se situe dans l’atelier, sur cette base nous construisons ensemble le schéma directeur lean management de l’entreprise.

  • Implantations
  • Règles de gestion
  • Investissements
  • Organisation des équipes
  • Flux
  • Système d’information …

Le Value Stream Mapping VSM est une méthode puissante qui vous révèle en quelques heures les points bloquants par une mise à plat méthodique des flux physiques et de leur système de pilotage. Le Value Stream Mapping VSM vous permet en quelques heures de déterminer par où commencer et de fixer les objectifs conformes aux enjeux.

Le schéma directeur industriel lean est établi lors d’un séminaire au cours duquel toutes les hypothèses sont confrontées aux mêmes critères de décision. Ce travail aboutit à un consensus robuste assumé par l’ensemble de l’encadrement.

Plans d’expériences statistiques Taguchi

Les plans d’expériences statistiques de Taguchi pour gagner du temps de mise au point

Un plans d’expériences statistiques permet de trouver rapidement des réglages optimums pour maîtriser un processus.

Pour connaître le processus, il suffirait de faire toutes les expériences, dans toutes les configurations possibles !

C’est généralement ce que l’on tente de faire mais on ne va jamais au bout à cause des délais, du coût … on n’analyse jamais les résultats par manque d’outils, de méthode …

Et c’est finalement pour cela qu’on abandonne toute démarche expérimentale au profit d’une mise au point empirique !

Taguchi : des notions statistiques

Les plans d’expériences Taguchi reposent sur des notions statistiques simples : Une multitude de facteurs produit des effets « normaux ».

Si un facteur est influent, lorsqu’il varie, il produit des effets « anormaux ».

En termes statistiques : vérifier des hypothèses dans le cas d’analyses de variance.

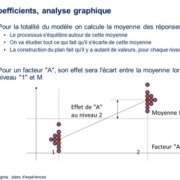
On va créer un modèle du processus qui peut s’écrire sous la forme d’une combinaison des facteurs influents. Y=M+A+B+C+AB+AC

Interpréter un plan d’expériences Taguchi

Il convient ensuite d’interpréter le modèle construit.

  • Interpréter le sens physique avant le sens statistique de l’expérience.
  • Étudier le sens physique du modèle.
  • Sélectionner les niveaux de réglage optimums.

La statistique ne permet que de valider la robustesse du modèle.

Dans la plage de variation choisie, le modèle est linéaire.

La détermination d’un optimum revient à résoudre un système d’équations du premier degré.

La construction d’un essai de validation permet de valider que la réponse réelle correspond à la réponse théorique .


Pensez à prendre rendez-vous avec Jérôme et Danielle par le formulaire de contact

TRS comment ça marche ?

TRS comment ça marche ?

Industriels et consultants utilisent l’indicateur TRS pour mesurer la performance et les enjeux.

On associe souvent TRS, performance industrielle et méthode de consultant.

Le Taux de Rendement Synthétique est égal au rapport [temps d’utilisation théorique pour faire les pièces bonnes] / [temps d’ouverture]. Dans l’absolu le TRS ne sert à rien ! C’est l’analyse du TRS, la décomposition et l’analyse des causes de perte de TRS qui est utile.

TRS performance industrielle

TRS performance industrielle

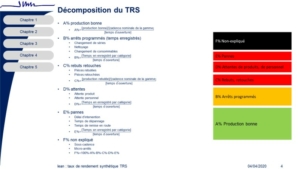
On peut classer les pertes de temps en 3 catégories

  • Qualité : % de temps perdu à fabriquer des rebuts ou à retoucher des pièces
  • Performance : % de temps perdu en sous-cadence, attente opérateur, attente outillage, changements de série, pannes, réglages, nettoyages …
  • Organisation : % temps non programmés, fermeture pour préventif programmé …

L’analyse du TRS doit permettre de dégager un coin de ciel bleu. On pourra consacrer ce temps à des opérations à valeur ajoutée : capacité pour un nouveau client …

TRS outil de performance industrielle du consultant

le TRS est avant tout un des indicateurs de performance opérationnelle en atelier au quotidien, utile et nécessaire au management et à la motivation des équipes

  • Identifier rapidement les dérives
  • Agir a plus près, en autonomie


Pensez à prendre rendez-vous avec Danielle ou Jérôme par le formulaire de contact

SMED : Single Minute Exchange of Dies ?

Que signifie SMED : Single Minute Exchange of Dies ?

Single Minute Exchange of Dies se traduit par « Changement de série en moins de 10 minutes ».

Le consultant SMED aide à optimiser les réglages, changements de série et diminuer la taille de lot économique.

Au départ Single Minute Exchange of Dies, cette démarche s’applique aux changements d’outils des lignes de presses de l’automobile. Elle s’adapte aujourd’hui à toutes les industries.

La demande du marché multiplie le nombre de modèles, d’options … avec deux conséquences immédiates : l’augmentation du nombre de références, la réduction des tailles de série dans les programmes des clients.

Optimiser les temps de changement de série pour réduire les stocks

Si l’on n’optimise pas les réglages et les changements de série, soit les stocks explosent, soit le rendement de ligne se dégrade très fortement.

Les principes du SMED permettent de diminuer la taille de lot économique (voire de supprimer cette notion)

  • Identifier les opérations de changement
  • Identifier les réglages
  • Séparer les taches internes et externes
  • Supprimer les réglages inutiles

Appliquer le SMED au goulot, là ou c’est nécessaire

Le SMED s’applique aux goulots d’étranglements, là où

  • Les machines sont « enlignées »
  • La demande du client varie incessamment
  • Il est nécessaire de supprimer des stocks

Le SMED s’applique aussi aux tâches de nettoyages périodiques dans l’industrie agroalimentaire … qui représentent jusqu’à 50% du temps d’ouverture de ligne !

Quelles seraient conséquences de « ne pas mettre en œuvre le SMED ? Le « surinvestissement » pour augmenter la capacité de production ; L’augmentation des stocks pour maintenir le taux de service aux clients ; Le recours à des équipes spécialisées de nuit et de week-end pour effectuer les changements de série.

Dans cette démarche le rôle du consultant est de faciliter l’échange entre les différents services opérationnels, former et outiller les équipes, aider le chef de projet à animer la démarche.

Un projet SMED bien mené doit donner ses premiers résultats en moins de 6 mois.


Pensez à prendre rendez-vous avec Jérôme ou Danielle par le formulaire de contact
Quand personne ne règle la machine ! Méthodes TPM

La catastrophe arrive quand plus personne ne sait régler la machine !

TPM méthode de maintenance et de réglage. La catastrophe arrive quand plus personne ne sait régler la machine ! La méthode TPM Points Rouges intègre la séquence de réglages afin que chaque opérateur maitrise les réglages et diagnostique les dérives.

Ce monsieur très fâché avait « mis en place » la maintenance de premier niveau … la catastrophe : 30% de TRS perdus ! Oui mais … le manque de méthode partagée entre la maintenance et la production a entraîné rapidement des dérives …

« J’ai fait mettre des points contrôle par les opérateurs et ça ne change rien au TRS. De toute façon il faut que la maintenance repasse derrière ! »

Comment les dépannages sont-ils effectués ? A partir de quels repères ? Selon quelle séquence ?

« Les mécanos n’ont pas du tout apprécié qu’on leur vole leur boulot … maintenant les comptes rendus d’intervention ne sont même plus remplis ». Dans l’urgence de la panne, du redémarrage après un changement de série, toute solution pour redémarrer au plus vite était bonne. On n’a fait pas attention aux premiers signes de dégradations. On s’est « renvoyé a balle »

Progressivement les origines de l’installation se sont perdues. La dérive n’a été comprise qu’au moment de la catastrophe…

La TPM est une méthode partagée

La TPM Total Productive Maintenance est une méthode de travail commune, partagée entre Production et Maintenance. Elle se construit par une répartition des tâches déléguées avec confiance. A qui la maintenance de niveau 1, 2, 3, 4, 5 ? Quels travaux communs lors des interventions. On est loin des rapports « tu casses et je répare »…

Pensez à prendre rendez-vous avec Danielle et Jérôme par le formulaire de conatct